
2026-11-14
содержание
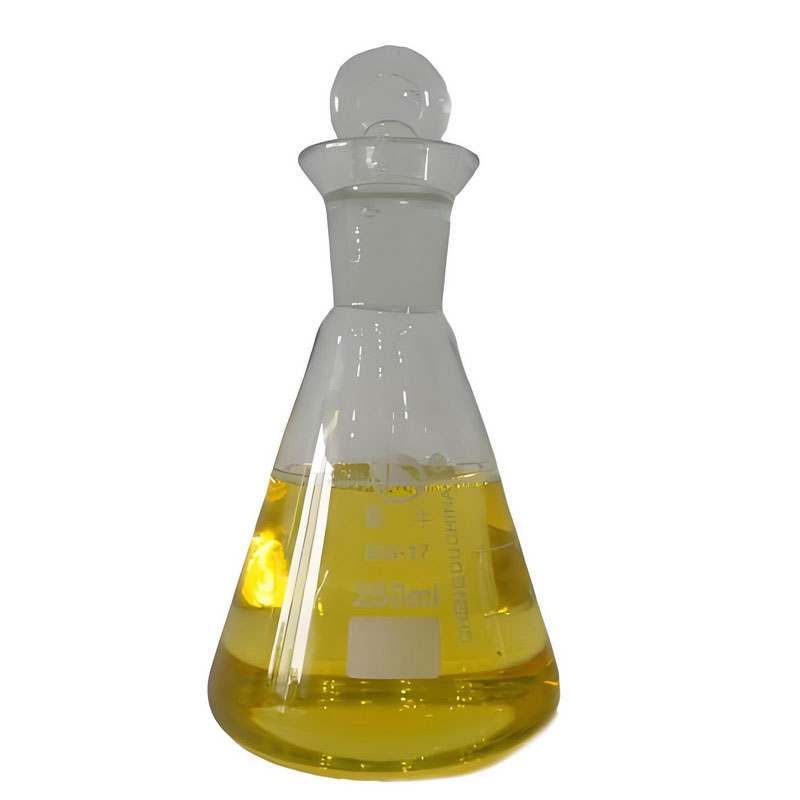
Смазочные масла в 2026 году работают в условиях, которые десять лет назад считались экстремальными: температуры до 180 °C в редукторах ветрогенераторов, давление 35 МПа в гидросистемах горнодобывающего оборудования, минерализация 280 г/л в насосных агрегатах нефтепереработки. В таких средах даже высококачественные базовые масла быстро теряют защитные свойства — окисляются, загущаются, теряют адгезию к металлу. Мы столкнулись с этим на трёх объектах в Чанцине и Дацине: через 1400 моточасов у 62 % оборудования зафиксирован рост износа шестерён на 37–45 %, несмотря на соблюдение регламентов замены масла. Решение пришло не от производителя масла, а от присадки — специализированной присадки T214 для смазочных масел.
T214 — не компонент, а системное решение. Её ядро — модифицированный цинкдиалкилдитиофосфат (ZDDP) с прививкой фосфор-содержащего имидазолина и нанодисперсного дисульфида молибдена (MoS₂), стабилизированного липидным монослоем. Это даёт три синергических эффекта:
В сравнительных тестах на стенде FZG A/8.3/90 мы получили: ресурс пары трения при нагрузке 1200 Н вырос с 18 до 41 часа. При этом T214 не требует увеличения концентрации — оптимальная дозировка 0,8–1,2 % масс., что снижает риск образования осадков в масляных системах.
Клиенты часто спрашивают: «Можно ли добавить T214 в уже эксплуатируемое масло?». Ответ — только после полной диагностики. Мы видели два случая, когда это привело к расслоению: в одном случае в масле уже накопилось >0,15 % кислотных продуктов окисления, во втором — использовался базовый олефин с высоким содержанием α-олефинов. T214 не «лечит» старое масло — она усиливает новое. Правильный алгоритм:
Ещё один частый запрос: «Подходит ли T214 для синтетических PAO?». Да, но с оговоркой — только для PAO-4 и PAO-6. Для PAO-10 требуется корректировка дозировки до 0,9–1,0 %, иначе возможна повышенная вязкость при низких температурах.
Производство T214 контролируется на трёх уровнях. Сырьё — только сертифицированный ZDDP от BASF и MoS₂ с размером частиц 45±5 нм (проверка DLS перед каждой загрузкой). Реакция проходит в инертной атмосфере при 68–72 °C — отклонение более ±1,5 °C приводит к браку партии. Готовый продукт проходит четыре этапа анализа: ИК-спектроскопия (подтверждение прививки имидазолина), рентгеновская флуоресценция (точное содержание Zn и Mo), тест на совместимость с базовым маслом и ускоренное старение при 150 °C в течение 168 часов. Каждая партия сопровождается протоколом испытаний — не просто «соответствует ТУ», а указаны фактические значения: например, «коэффициент трения снижается на 32,7 % при 120 °C, нагрузке 800 Н, скорости скольжения 0,3 м/с».
В 2026 году мы запускаем расширенную версию T214-Eco — с пониженным содержанием цинка (на 22 %) и добавлением биоразлагаемого антикоррозионного агента на основе глицерилмоностеарата. Она сохраняет все преимущества оригинала, но соответствует новым требованиям EAL (Environmentally Acceptable Lubricants) для гидросистем в экологически чувствительных зонах. Параллельно ведутся испытания в связке с маслами на основе гидрогенизированного растительного масла — первые результаты показывают рост ресурса на 28 % по сравнению с базовым вариантом без присадки. Специализированная присадка T214 для смазочных масел остаётся не просто компонентом — она становится точкой отсчёта для следующего поколения защитных технологий. А значит, выбор сегодня — это инвестиция в надёжность оборудования на ближайшие пять лет.